


ベアリング焼入炉メッシュベルト
Cat:焼入れ炉メッシュベルト
ベアリング焼入れ炉用メッシュベルトは、各種ベアリングの高温焼入れ工程における安定搬送を目的とした高性能耐熱コンベヤです。ベルトは主に、優れた高温耐性と耐食性で知られる輸入された AISI 314 または 310S 高ニッケル ステンレス鋼で作られています。これにより、極度の熱に長時間さらされて...
See Details
硬化炉メッシュベルトが故障した場合、通常は警告なしに故障します。 1 シフトでベアリング レースを高温ゾーンに運びます。次に、引き裂かれた端が戻りトラックに引っかかり、ライン全体が停止します。これらの故障のほとんどは、ベルトの仕様が作成された数か月前に決定されていました。ベルトの寿命が 2 年か 2 か月かは、合金、織り方、エッジの構造、ワイヤーの直径によって決まります。そのため、購入の決定は購買部門だけでなくエンジニアリング部門に属します。
硬化炉のメッシュベルトは移動する固定具であり、単なるコンベアではありません。 800 ~ 950 °C の温度で連続的に動作し、部品を加熱ゾーンに運び、多くの場合、冷却エリアを通って戻る前に焼き入れセクションを通過します。ベルトは、数トンの荷重がかかっても形状を保持し、酸化や熱疲労に耐え、焼き入れ油、水、または塩との時折の接触にも耐える必要があります。
最も深刻なストレスは熱サイクルから生じます。ベルトが炉に入るたびに、ベルトの温度は数百度上昇します。急冷ゾーンを通過するたびに、急激に冷却されます。このサイクルにより膨張と収縮が発生し、ワイヤの交差部分に作用し、最終的に亀裂が発生します。温度変化が遅い焼鈍炉では良好に機能するベルトでも、焼き入れラインではこの繰り返しの衝撃によりすぐに機能しなくなる可能性があります。
合金グレード、織り形状、エッジ構造の 3 つの側面が決定を左右します。それぞれが炉の温度、部品の重量、追跡システムと相互作用します。
| 基準 | 何を制御するのか | 代表的なオプション | なぜそれが重要なのか |
|---|---|---|---|
| 合金グレード | 耐酸化性、熱間強度 | 310S、314、RA330、ニッケル基合金 | 使用可能な最高温度とクリープ抵抗を決定します。 |
| 織り模様 | 表面積、荷重サポート、空気の流れ | バランスウィーブ、ダブルバランス、チェーンリンク | 部品の安定性、加熱の均一性、メッシュの開度に影響します。 |
| エッジ補強 | トラッキングダメージに対する耐性 | シングルループ、U 字型耳、溶接エッジ | 位置ずれによる早期エッジ破損を防止 |
| 線径 | 耐荷重、熱質量 | 2.0 ~ 5.0 mm (代表値) | 太いワイヤーはより多くの負荷に耐えますが、重量と保温性が増します。 |
最も高い温度定格を持つ合金が最良の選択であるとは考えないでください。 314 ベルトは 1100 °C 近くで使用できますが、ニッケル含有量が高いため、高価で重くなります。硬化炉の温度が 850 ~ 900 °C の間にある場合、多くの場合、適切な織りを備えた 310S ベルトが寿命とコストの最適なバランスを実現します。
サプライヤーのデータシートには、ベルト幅とワイヤー直径以外の情報も含まれている必要があります。最大連続動作温度、動作温度でのクリープ伸び、平方メートルあたりの単位重量、スプロケットまたはドラムの最小半径という 4 つの数値で、必要な情報のほとんどがわかります。メーカーがクリープ データを提供できない場合は、それを警告として扱ってください。
クリープ伸びは焼入れ炉では特に重要です。ベルトが数ヶ月にわたって高温にさらされると、合金がゆっくりと伸びます。ほとんどの硬化メッシュ ベルトは、900 °C で 10,000 時間後のクリープ率が 1% 未満と規定されています。その番号を書面で尋ねてください。クリープ速度が高いベルトでは、数週間ごとに張り直す必要があり、ダウンタイムや不均一なトラッキングが発生する可能性があります。
硬化ベルトが期待寿命より前に故障した場合、通常は次の 4 つの原因のいずれかが原因です。
予防は、設置中の正しい追跡から始まります。炉チェーンとスプロケットは、ベルトの幅全体で中心線から 1 mm 以内に位置合わせする必要があります。エッジの補強は第二の防御線です。たとえば、U 字型の耳は、単純なループ エッジよりもトラッキング力をより均一に分散するため、わずかな位置ずれを完全に排除できない硬化炉では一般的に選択されます。
同じ炉で非常に異なるワークピースを処理できるため、ベルトは実際に稼働するものに適合する必要があります。ベアリングのレースやリングの場合、ベルトには高密度で集中した荷重がかかります。より大きな線径を備えた緻密な織りにより、搬送面が平らに保たれ、部品がクロスロッド間の隙間に垂れ下がるのを防ぎます。
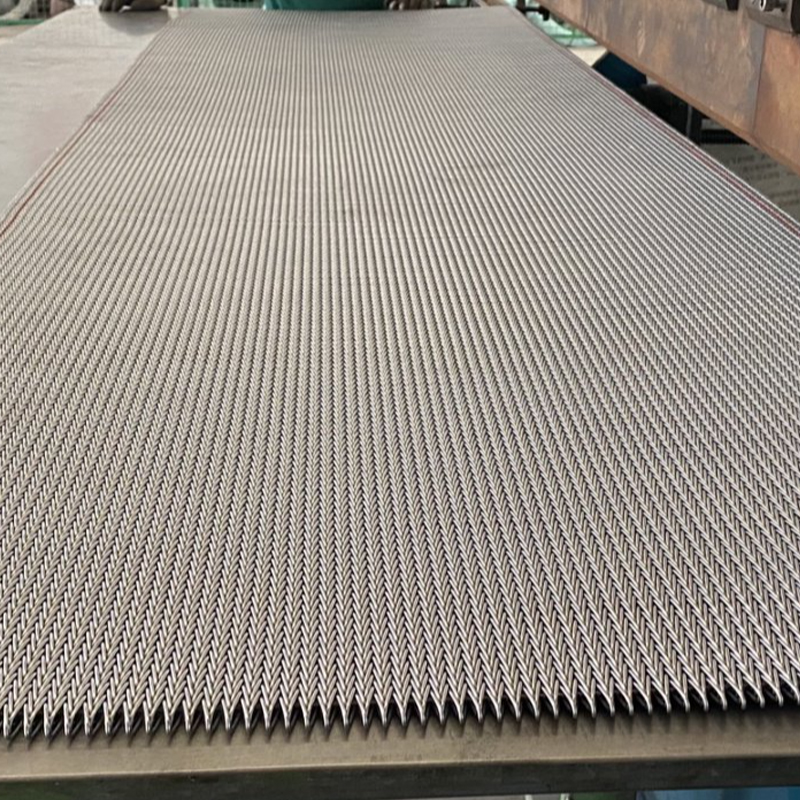 緻密な織りのベアリング焼入れ炉メッシュベルト このベルトは、ベアリング レースとリングからの高密度で集中した荷重を支えるように作られています。緻密な織りと大きな線径により表面が平坦に保たれ、焼入れ中に部品が隙間に垂れ下がるのを防ぎます。 製品を見る→
ファスナーは小さいので、オープンメッシュでは紛失しやすいです。ナット、ボルト、ネジに関しては、目の詰まった構造が現実的な解決策です。熱と急冷媒体が部品に到達できるようにしながら、部品を表面に保持します。
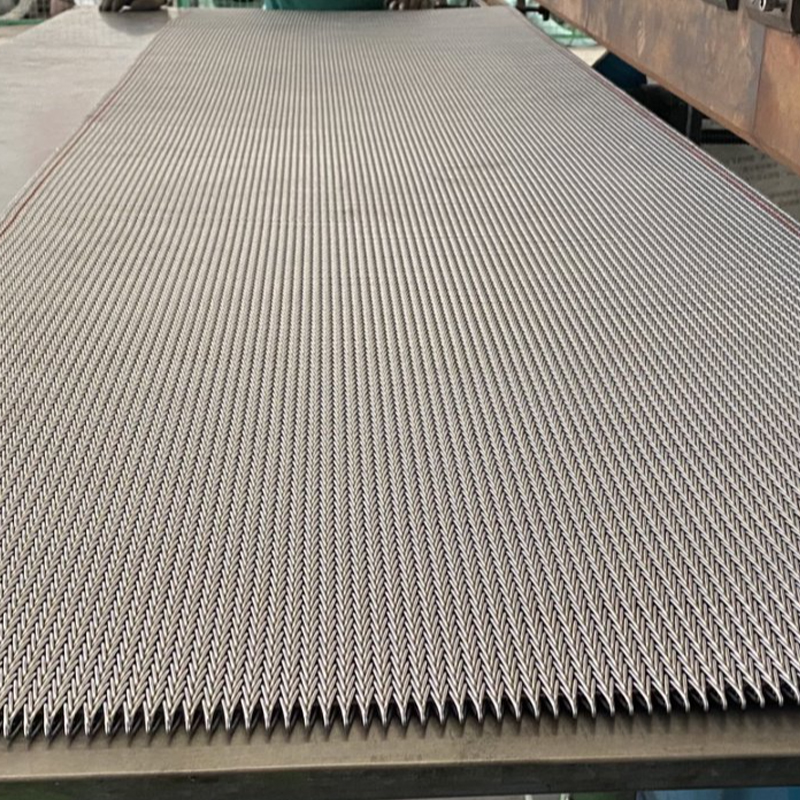 クローズメッシュファスナー 焼入れ炉メッシュベルト ナット、ボルト、ネジ用に設計されたこのベルトは、小さな留め具を表面に保ちながら、熱と焼き入れ媒体がそれらに到達することを可能にし、部品の損失を減らす、密なメッシュ構造を採用しています。 製品を見る→
ばねやその他の柔軟な部品は、加熱や焼き入れ中の歪みを避けるために、全長に沿って均一にサポートする必要があります。この種の作業では、極度の耐熱性よりも平坦で安定した搬送面の方が重要であり、ベルトにはスプリングの端がメッシュに落ち込まないように十分な剛性が必要です。
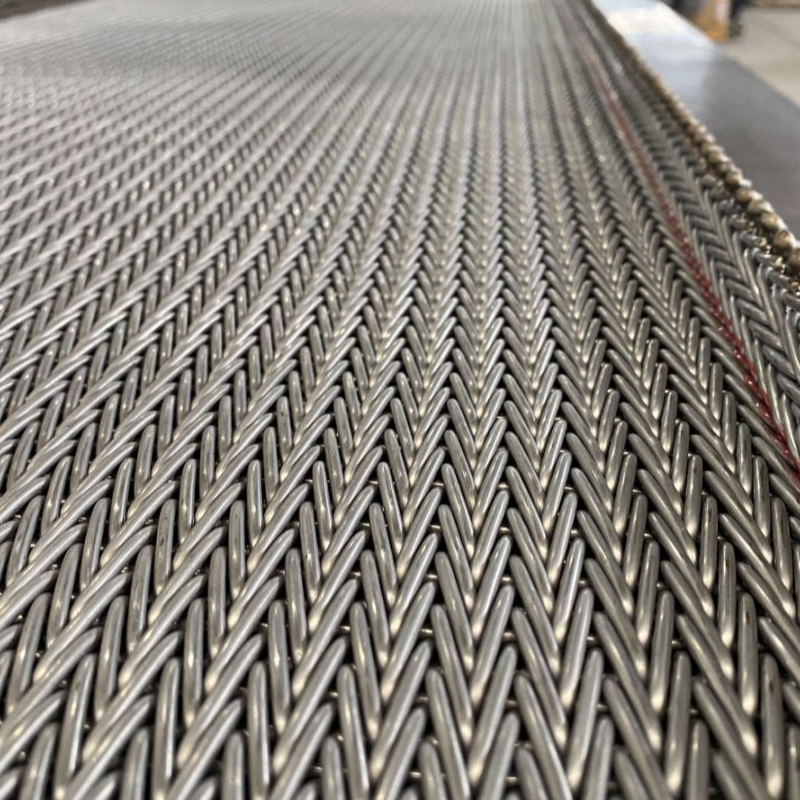 平らな表面を備えた剛性バネ焼入れ炉メッシュベルト このベルトは全長に渡って均一なサポートを提供し、加熱および焼入れ中に柔軟なスプリングが変形するのを防ぎます。硬くて平らな表面により、スプリングの端がメッシュに落ちるのを防ぎます。 製品を見る→
適切に仕様化されたベルトであっても、メンテナンスを怠ると早期に故障します。大きな違いを生む 3 つの習慣:
メンテナンス停止ごとにベルトの伸びを記録し、記録します。伸びの突然の急増は、多くの場合、亀裂として終わるクリープの最初の兆候です。早期に発見すれば、緊急の故障に対応するのではなく、交換の計画を立てることができます。
注文する前に、正確な合金グレード、推奨される最大連続動作温度、および動作温度での予想クリープ速度についてメーカーに問い合わせてください。エッジがどのように構築されているか、炉の追跡システムを処理できるかどうかを尋ねてください。単位重量を尋ねてください。同等の仕様よりもはるかに軽いベルトには、おそらく細いワイヤーまたは安価な合金が使用されています。
あなたのことを説明するのにも役立ちます 熱処理用途 炉の温度だけでなく、部品の形状、負荷パターン、焼き入れ方法なども詳細に確認します。仕様を最終決定する前に、 適切な熱処理ベルトの選択ガイド 他のメンテナンス チームが尋ね忘れた質問を確認します。
硬化炉メッシュベルトは消耗品ですが商品ではございません。合金、織り、エッジ、クリープに関する実際のデータを含むエンジニアリング仕様として扱うと、ベルトの寿命が延び、部品の一貫性が向上し、ラインの動きを維持できます。それが、単に機能するベルトと、毎年静かにダウンタイムが発生するベルトの違いです。

ベアリング焼入れ炉用メッシュベルトは、各種ベアリングの高温焼入れ工程における安定搬送を目的とした高性能耐熱コンベヤです。ベルトは主に、優れた高温耐性と耐食性で知られる輸入された AISI 314 または 310S 高ニッケル ステンレス鋼で作られています。これにより、極度の熱に長時間さらされて...
See Details私たちが知っているガラス容器工場では、焼き鈍し徐冷炉を 24 時間稼働させ、炉のメッシュ ベルトを 8 か月ごとに交換していました。ベルトはボトルを持ち運んでも磨耗しませんでした。ワイヤー...
READ MOREコア技術指令: ろう付け炉のメッシュベルトで最高の稼働効率と耐用年数の延長を達成するには、構造合金の化学、熱力学的負荷プロファイル、機械的駆動の同期という ...
READ MOREメッシュベルトは 6 週間の使用後も永久に伸びます。テンショナーを何度調整してもベルトが横に追従してしまう。ストランドが切れて炉室に傷がつき、予定外の停止を強いられます。これらの故障モード...
READ MORE今すぐ無料相談を受ける
カスタマイズされたソリューションを入手
同社は価値を創造するというコンセプトを堅持しています。 お客様と社会の繁栄を目指し、信頼されるメッシュベルトブランドの構築を目指し、 100年続くYafeiブランドを確立。
連絡先情報

中国江蘇省揚州市江都区夷陵工業団地

+86 13852191798
製品カテゴリ
クイックリンク
モバイル

