


ステンレスカップ光輝焼鈍炉メッシュベルト
Cat:ブライトニングファーネスメッシュベルト
ステンレス鋼カップ光輝焼鈍炉メッシュベルトは、輸入されたAISI 314または310S高ニッケルステンレス鋼でできており、ステンレス鋼カップや飲料容器の高温光輝焼鈍プロセス用に特別に設計されています。優れた耐高温性と耐食性を備えています。この材料は、長時間の高温アニーリング中にも優れた安定性を...
See Details
メッシュベルトは 6 週間の使用後も永久に伸びます。テンショナーを何度調整してもベルトが横に追従してしまう。ストランドが切れて炉室に傷がつき、予定外の停止を強いられます。これらの故障モードは連続焼鈍炉を運転している人にはよく知られており、ほとんどの場合、ベルトは動作条件ではなく価格によって指定されたという 1 つの決定に遡ります。
焼鈍炉のメッシュ ベルトは、連続焼鈍ラインで最もメンテナンスに手間がかかるコンポーネントですが、多くの場合、炉のプロジェクト中にレビューされる最後のアイテムとなります。ベルトは加熱ゾーン、浸漬ゾーン、冷却ゾーンを通してコンポーネントを搬送しますが、プロセスの熱負荷、機械負荷、大気負荷もすべて吸収します。間違ったベルトを選択すると、単に交換コストがかかるだけではありません。繰り返しのダウンタイム、部品の廃棄、定格出力に決して達しない炉が発生します。
この記事では、アニーリングサービスにおけるベルトの性能を決定する要因、構築オプションの比較方法、およびベルトの寿命を延ばすメンテナンス方法について説明します。同じ考慮事項が他のものにも当てはまります 連続熱処理ライン .
連続焼鈍炉は単純な原理で動作します。つまり、部品は炉の雰囲気によって表面が保護されている間、温度ゾーン内を着実に移動します。その動きを再現できるのがメッシュベルトです。ベルト速度が変化すると滞留時間が変化し、冶金学的結果も変化します。ベルトの表面が安定していないと、部品がずれたり、重なり合ったり、位置がずれたりして、不良品や詰まりが発生する可能性があります。
ベルトは温度勾配にも耐える必要があります。一般的な焼鈍ラインでは、ベルトは加熱ゾーンに入り、冷却セクションに出ます。多くの設計では、ベルトは炉から出てチャンバーの外に戻るため、各サイクルで同じセクションが加熱および冷却されます。この繰り返しの熱サイクルによって膨張と収縮の応力が発生し、ワイヤ素材、織り構造、エッジ接続に作用します。
このため、ベルトは単なる輸送部品ではなく、熱部品として扱う必要があります。その合金は、炉の平均温度ではなく、ベルトの最大温度に合わせて選択する必要があり、炉の雰囲気がチャンバーを通過するときにその織りが歪みに耐える必要があります。実際の結果として、ベルトの仕様は加熱システムや雰囲気制御の後ではなく、それらと同じ議論に属することになります。
合金は温度の上限と酸化挙動を決定するため、最初に決定します。耐熱ステンレス鋼が標準です。約 1050°C までのベルト温度での焼きなましサービスの場合、310S などのクロムニッケルグレードは、強度と耐酸化性のバランスが優れています。ベルトがより高温またはより過酷な大気条件にさらされる場合、ニッケルベースの合金は上限を拡張しますが、コストが増加します。
比較は最高温度だけではありません。クリープ強度も同様に重要です。合金に十分な耐クリープ性が不足している場合、重荷重下で 950°C で動作するベルトはゆっくりと伸びます。この伸びによりピッチ長が変化し、ある時点でベルトが駆動スプロケットと正しく噛み合わなくなったり、戻りトラック上を真っすぐに走行できなくなったりします。
雰囲気の適合性が 2 番目に重要な要素です。ステンレス鋼部品の焼きなましは、多くの場合、水素や解離アンモニアなどの還元雰囲気中で行われます。これらの雰囲気は部品のスケールを防止しますが、ベルトの合金にも影響を与えます。高温での酸化条件によりベルト ワイヤー自体にスケールが発生し、徐々に断面積が減少し、破損につながります。したがって、ベルトの材質は、温度だけでなく炉の雰囲気も考慮して選択する必要があります。
ほとんどのラインでは、ホットスポットを許容し、部品のサイズと負荷に合わせた織り密度を組み合わせた、ベルトの最大温度に合わせて選択された耐熱グレードが出発点となります。構造化されたアプローチを希望するバイヤーは、同様のアプローチを適用できます。 熱処理メッシュベルトの選定基準 他の連続炉ベルトにも使用されます。
織り方によって、ベルトが荷重分散、空気の流れ、トラッキングをどのように処理するかが決まります。アニーリング炉の最も一般的な構造はバランス織りと複合織りで、どちらも良好な平坦性と安定性を提供します。どちらを選択するかは、主に部品の重量と必要な表面の開口度によって決まります。重量のある部品では、サポート レール間のたわみを避けるために、より高密度または多層の構造が必要になります。
エッジはベルトの最も脆弱なゾーンです。ワイヤの切断端が溶接されてソリッドエッジになる溶接エッジは、ほとんどの焼きなまし用途で優れた構造的完全性を提供します。逆ナックルエッジは、ベルトの柔軟性が重要な場合にも使用されます。いずれの場合も、エッジは炉の内張りや駆動システムと最初に接触するため、補強の恩恵を受ける摩耗領域です。
ピッチ、つまりスパイラル ワイヤーの連続する列間の距離は、強度と空気の流れの両方に影響します。ピッチが密になると、表面の密度が高まり、小さな部品のサポートが向上しますが、ベルトを通る雰囲気の循環が減少し、熱質量が増加します。ガラス製品のアニーリングでは、滑らかで緻密な表面が重要です。雰囲気の循環が必要な金属部品の場合、多くの場合、より目の粗い織りがより良い選択となります。
トラッキング動作は、これらの構築の選択にも影響されます。ベルトが適切にトラッキングしないと、炉の耐火壁に擦れて最終的には詰まります。真直度は設置時にチェックし、操作の最初の数週間は監視する必要があります。
以下の表は、焼鈍炉メッシュベルトの主な基準をまとめたものです。
| 基準 | 確認すべきこと | 一般的な焼鈍炉の値 |
|---|---|---|
| ベルトの最高温度 | 単に炉の設定値ではなく、ベルトが認識する最高温度 | 合金に応じて 900 ~ 1150°C |
| 合金の種類 | 動作温度におけるクリープ強度と酸化挙動 | 310S、314、またはニッケル基合金 |
| 雰囲気 | 炉室内の還元または酸化条件 | 水素、窒素、空気 |
| 部品の負荷とサイズ | 1平方メートルあたりのベルトストランド荷重と点接触圧 | コンポーネントの種類に応じて異なります |
| 織り密度 | 空気の流れと部品のサポートのための表面の開放性 | バランス織りまたは複合織り |
| エッジタイプ | トラッキング性と耐摩耗性を高めるエッジ強化 | 溶接または逆ナックルエッジ |
| ベルト幅とピッチ | 炉幅と駆動スプロケットの設定に合わせてください | 炉ラインごとにカスタマイズ |
ベルトが故障する理由を知ることは、購入者が最も高価な間違いを避けるのに役立ちます。最も一般的な障害モードは次のとおりです。
焼き鈍し炉の操作で繰り返されるパターンは、ベルトが故障の唯一の原因ではないということです。ベルトの寿命は、温度、負荷、雰囲気、速度の組み合わせによって決まります。あるラインでは 3 年間持続したベルトでも、より高温または異なる負荷パターンで稼働する別のラインでは 6 か月で故障する可能性があります。このため、現在の動作条件を確認せずに同じベルトを再注文するのは安全ではありません。
ベルトの寿命に実際的に最も大きな影響を与えるのは、合金と構造を選択した後、炉の操作とメンテナンスの方法です。最も効果があるのは 4 つの実践です。
まず、最初の張力はメーカーの推奨に従ってください。ベルトの張力が過剰になると、駆動トラックとサポート トラックの摩擦が増加します。一方、ベルトの張力が不足すると、滑りやトラッキング不良が発生します。
次に、ベルトは適度な温度と負荷で慣らし運転を行う必要があります。これにより、織り構造が安定し、初期伸びがより均一に分散されます。
第三に、製品の種類、雰囲気、温度の変化は、ベルトに到達する前に評価する必要があります。コントローラーの設定値が高くても、ベルトが新しい状態に対応できることを自動的に意味するわけではありません。
第 4 に、ベルトのエッジとワイヤーの交差を定期的に検査することで、全幅の破損に至る前に小さな損傷を発見することができます。
スペアパーツの計画も重要です。カスタム幅のアニール炉メッシュ ベルトは、既製品ではなく受注生産品であるため、突然の故障が発生すると、交換品の製造中に数週間の炉のダウンタイムが発生する可能性があります。
焼鈍炉メッシュベルトは、幅広い連続生産ラインに使用されます。最も一般的な用途の 1 つはガラス瓶の焼き鈍しです。この場合、ベルトは徐冷炉内を移動する容器に安定した平坦な表面を提供する必要があり、熱応力と機械的摩耗の両方に耐える必要があります。あ ガラス瓶焼鈍炉メッシュベルト 滑らかな搬送面とライン速度での予測可能なトラッキングを実現するように設計されています。
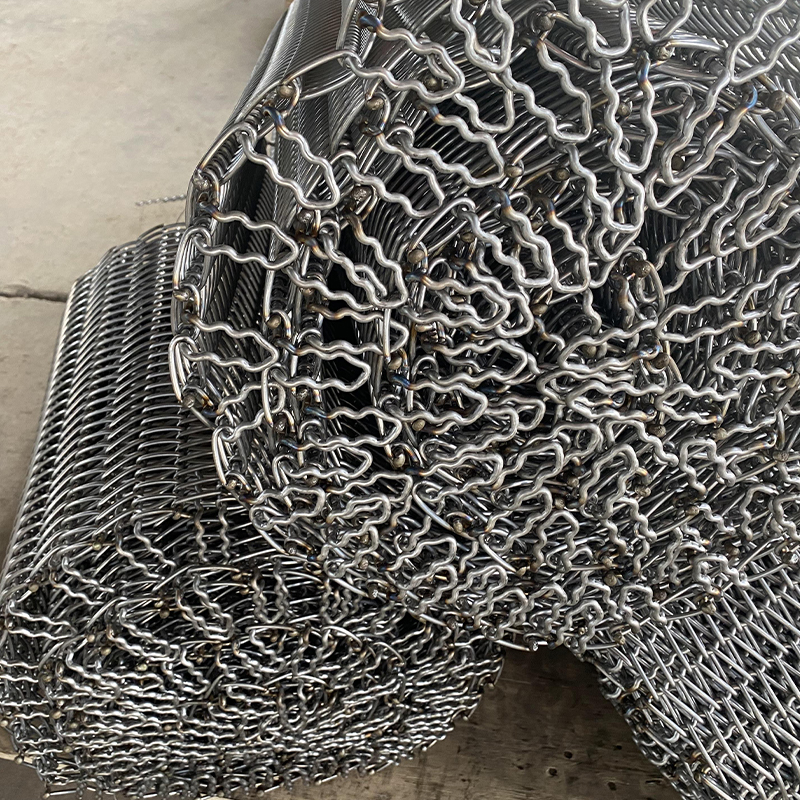 卸売ガラス瓶アニール炉メッシュ ベルト サプライヤー、工場 - 揚州 揚州雅飛機械製造有限公司は、中国の卸売ガラス瓶焼鈍炉メッシュベルトのサプライヤーと工場、詳細... 製品を見る→
ファスナー、スプリング、精密部品などの金属製品の場合、ベルトは高温でより重い点荷重で動作することがよくあります。あ 金属製品焼鈍炉メッシュベルト 集中荷重下でも平坦性を維持し、連続ラインの熱サイクルに耐える必要があります。
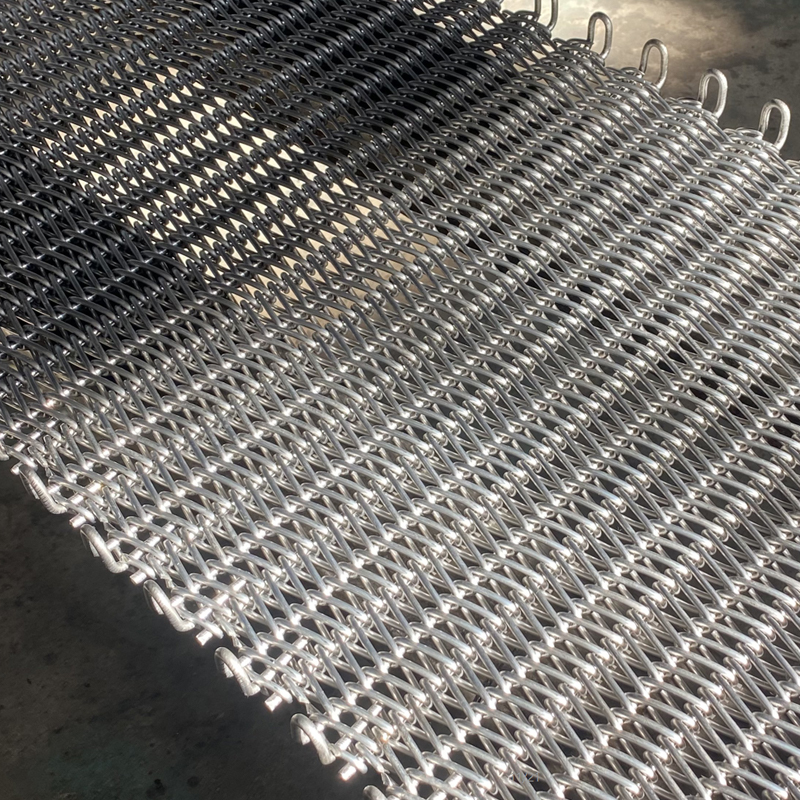 卸売金属製品焼鈍炉メッシュベルトサプライヤー、工場 - 揚州 揚州雅飛機械製造有限公司は、中国の卸売金属製品焼鈍炉メッシュベルトのサプライヤーと工場、詳細... 製品を見る→
ステンレス鋼部品の場合、焼きなましは保護雰囲気中で行われることが多く、ベルトは高温と大気環境の両方にさらされます。の ステンレス製品焼鈍炉メッシュベルト 還元雰囲気下で構造の完全性を維持し、可能な限り長期間スケーリングに抵抗する必要があります。 3 つのケースすべてに共通するのは、ベルトがプロセスに不可欠なコンポーネントであり、その寿命は動作範囲にどれだけ適合するかによって決まるということです。
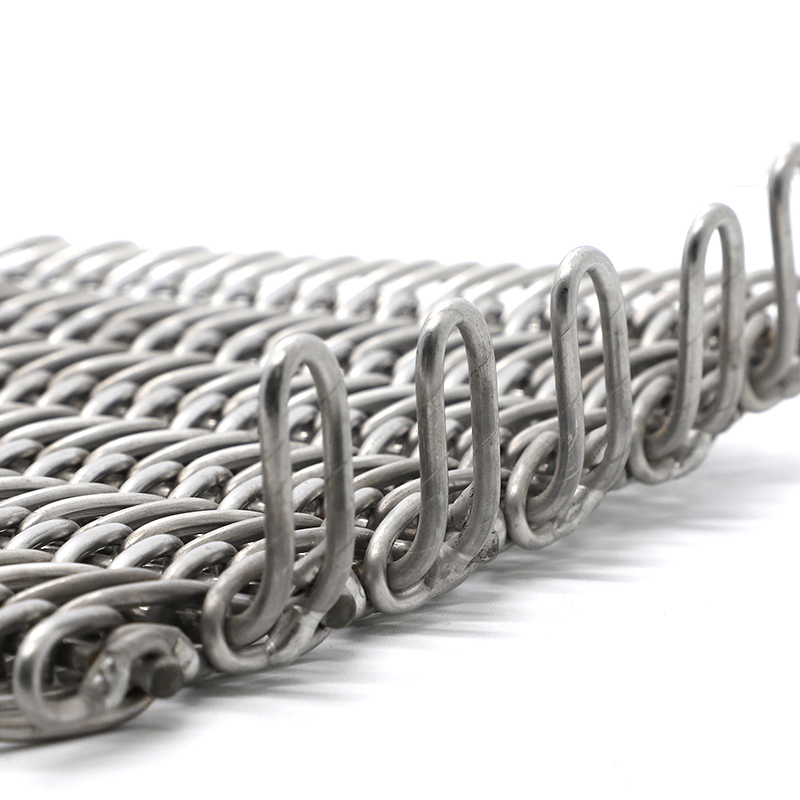 卸売ステンレス鋼製品焼鈍炉メッシュベルトサプライヤー、要因 揚州雅飛機械製造有限公司は、中国の卸売ステンレス鋼製品焼鈍炉メッシュベルトのサプライヤーおよび工場です。 製品を見る→
焼鈍炉メッシュベルトを調達する場合は、最初に動作範囲を定義し、次に構造の詳細を比較して、メーカーの経験を評価します。仕様シートの重要な数値は、ベルトの最大温度、雰囲気組成、部品負荷、ピッチ付きベルト幅です。
また、単に前の部品番号を再注文するのではなく、メーカーにベルトの設計を見直すよう依頼する価値があります。焼き鈍し炉メッシュベルトを定期的に製造しているサプライヤーは、コストを増加させることなく寿命を向上させるために、織り密度やエッジ仕上げを少し変更することを推奨することがあります。
アニール炉は長期サイクルの資産であり、ベルトは炉が定格能力で稼働するかどうかを決定する数少ない交換可能なコンポーネントの 1 つです。加熱システムと同様にベルトにエンジニアリング上の注意を払うことが、ダウンタイムを削減し、アニーリング品質の一貫性を維持する最も確実な方法です。

ステンレス鋼カップ光輝焼鈍炉メッシュベルトは、輸入されたAISI 314または310S高ニッケルステンレス鋼でできており、ステンレス鋼カップや飲料容器の高温光輝焼鈍プロセス用に特別に設計されています。優れた耐高温性と耐食性を備えています。この材料は、長時間の高温アニーリング中にも優れた安定性を...
See Details
キッチン用品の製造において、光輝焼鈍はステンレス鋼の表面の光沢を高め、完璧な製品を保証することを目的とした重要なプロセスです。この要件を満たすために、ステンレス鋼キッチン用品の光沢焼鈍炉メッシュベルトは、正確なヘリンボーン織りプロセスを採用しています。メッシュベルトのピッチ、ストランドピッチ、...
See Details
ガラス瓶焼鈍炉メッシュベルトはバランスのとれた織り方を採用し、ベルトのピッチ、ねじれ率、厚さを正確に制御して、緻密で均一な構造を確保します。この織り方によりガラス瓶の重量が効果的に分散され、不均一な荷重による圧力集中が軽減され、高温でのベルトの変形や損傷が防止され、ベルトの寿命が大幅に延長され...
See Details
金属製品焼鈍炉メッシュベルトはバランス織り法を採用しています。この構造により荷重が効果的に分散され、高温の炉内で金属製品の重量がベルトに均等にかかり、不均一な圧力や過度の温度差による変形や損傷を防ぎます。ピッチ、巻き長さ、厚さを正確に制御することでメッシュベルトがより緊密になり、焼きなまし中の...
See Details私たちが知っているガラス容器工場では、焼き鈍し徐冷炉を 24 時間稼働させ、炉のメッシュ ベルトを 8 か月ごとに交換していました。ベルトはボトルを持ち運んでも磨耗しませんでした。ワイヤー...
READ MORE新世代の高性能急速冷凍メッシュベルトを革新的に発売しました。スパイラル急速冷凍機やトンネル急速冷凍機などの過酷な低温環境に特化した製品です。材料、構造、衛生設計の包括的なアップグレードによ...
READ MOREA 焼結炉メッシュベルト 耐熱合金またはセラミック被覆ワイヤーで作られた連続コンベア ベルトで、部品や材料を高温焼結ゾーンを通過して輸送するように設計されています。 800...
READ MOREコア技術指令: ろう付け炉のメッシュベルトで最高の稼働効率と耐用年数の延長を達成するには、構造合金の化学、熱力学的負荷プロファイル、機械的駆動の同期という ...
READ MORE金属コンベヤーメッシュベルトとワイヤーコンベヤーメッシュベルト: 技術的選択の枠組み 金属製コンベヤー メッシュ ベルトとワイヤー コンベヤ...
READ MORE今すぐ無料相談を受ける
カスタマイズされたソリューションを入手
同社は価値を創造するというコンセプトを堅持しています。 お客様と社会の繁栄を目指し、信頼されるメッシュベルトブランドの構築を目指し、 100年続くYafeiブランドを確立。
連絡先情報

中国江蘇省揚州市江都区夷陵工業団地

+86 13852191798
製品カテゴリ
クイックリンク
モバイル

