


真空ろう付けと連続ベルトろう付けという 2 つの炉技術が工業用ろう付けを支配しています。連続ベルト炉では、メッシュベルトは単なる搬送装置ではありません。これは、すべてのアセンブリを必要な時...
READ MORE
硬化炉のメッシュベルトが 2 年かかると予想されていたのに 6 か月後に故障するということは、偶発的な出来事であることはほとんどありません。ラインの停止、トランスファー ビンに積み上げられた高温部品、急冷タンクから引き出された再加工品はすべて同じ根本原因を示しています。ベルトは、ベルトが搬送する部品、負荷、熱サイクルのためではなく、炉のエンベロープのために選択されたのです。開始時に適切に適合させると、ベルトは予測可能なメンテナンスで何年も使用できます。それを誤解すると、いくら慎重に操作してもそれを救うことはできません。
連続焼入れ炉は、荷重ゾーン、オーステナイト化加熱ゾーン、焼き入れ、洗浄、焼き戻しという固定シーケンスに従って部品を移動させます。ベアリングレース、ファスナー、スプリング、標準部品は、鋼材のグレードや断面の厚さに応じて、通常、摂氏 800 ~ 950 度のヒートゾーン温度にさらされます。ベルトはサイクル全体を移動する唯一のコンポーネントです。これを加熱し、油、水、またはポリマーの急冷液に浸し、急速に冷却し、その後再び加熱します。
この繰り返しの熱衝撃が、硬化ベルトとアニーリングまたは乾燥に使用されるベルトを分けるものです。急速冷却によりワイヤ表面がコアよりも速く収縮し、材料に徐々に加工硬化をもたらす周期的な応力が発生します。同時に、ベルトは小さな部品の高密度の荷重を運び、急冷ゾーンを通して安定した状態を維持する必要があり、一方、急冷剤はメッシュを通って自由に排出されます。ベルト速度も重要です。これは、加熱ゾーンでの浸漬時間と急冷領域での浸漬時間を制御するためです。軽焼鈍ライン用に設計されたベルトは、温度変動、機械的負荷、および焼入れ暴露の組み合わせに耐えることはほとんどありません。
硬化ベルトの寿命は、合金、織りパターン、エッジのデザインという 3 つの構造上の決定によって決まります。クロムとニッケルの含有量が高い耐熱ステンレス鋼は、ヒートゾーン温度での酸化に耐性があり、急速冷却後の回復が良好です。線径は強度と熱質量の両方を制御します。太いワイヤはより重い荷重に耐え、歪みに耐えますが、より多くの熱を吸収し、その上の部品の加熱や焼き入れを妨げる可能性があります。適切なワイヤ サイズにより、ベルトの強度とプロセス効率のバランスが取れます。
織りパターンは荷重サポートと焼入れ剤の流れに影響を与えます。緻密で滑らかな表面により、小さな部品が開口部から落ちたり、隙間に挟まれたりすることがなくなり、よりオープンな構造により、油や水がすぐに逃げます。複合織りと強化スパイラル構造により、不均一な荷重を運ぶ幅広のベルトの安定性が向上します。エッジは疲労亀裂が最初に現れる場所であるため、エッジの構造には特に注意が必要です。強化または溶接されたエッジは、単純な耳のエッジを徐々に引き裂く張力や追従力に耐えます。
サプライヤーはこれらのオプションを異なる方法でリストしているため、実際的な問題は、どのベルトのワイヤが最も太いかということではなく、合金、織り、エッジのどの組み合わせが特定の硬化ラインの動作条件に適合するかということです。
ベルトの価格は簡単に比較できます。運営コストはかかりません。特定の炉幅に対して最も安価なベルトでも、ベルトの交換頻度が 2 倍になったり、急冷タンク内で部品が紛失したりする場合には、最も高価になる可能性があります。まずプロセスパラメータを検討してから、ベルトの構造をそれらのパラメータに合わせます。
ワークピースファミリーが異なると、ベルトの設計も大きく異なります。ここでプロセスの経験を持つサプライヤーが価値を発揮します。たとえば、ファスナー ラインでは、通常、ボルト、ナット、ワッシャーを混合した荷物を運ぶための高密度で安定した搬送面が必要です。そのため、多くの工場では専用の搬送面が必要です。 ファスナー焼入れ炉メッシュベルト 。ベアリングのメーカーは、重く密集した荷重と厳しい熱サイクルを扱うため、 ベアリング焼入炉メッシュベルト 通常は、より強力なワイヤーと補強されたエッジを使用することがより安全な出発点となります。ばねメーカーは、狭い開口部と滑らかな表面を必要とする、小さくて絡まりやすい部品を扱います。 スプリング焼入れ炉メッシュベルト 自然な第一選択。
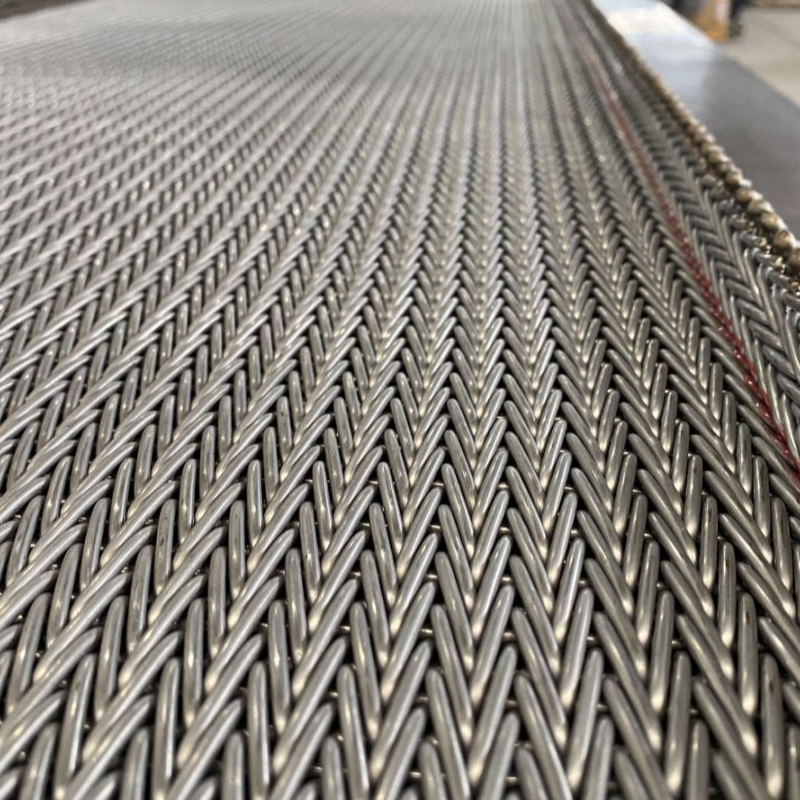 卸売春焼入れ炉メッシュ ベルト サプライヤー、工場 - 揚州亜飛 揚州雅飛機械製造有限公司は、中国の卸売春焼入れ炉メッシュ ベルト サプライヤーと工場です。詳細: 製品を見る→
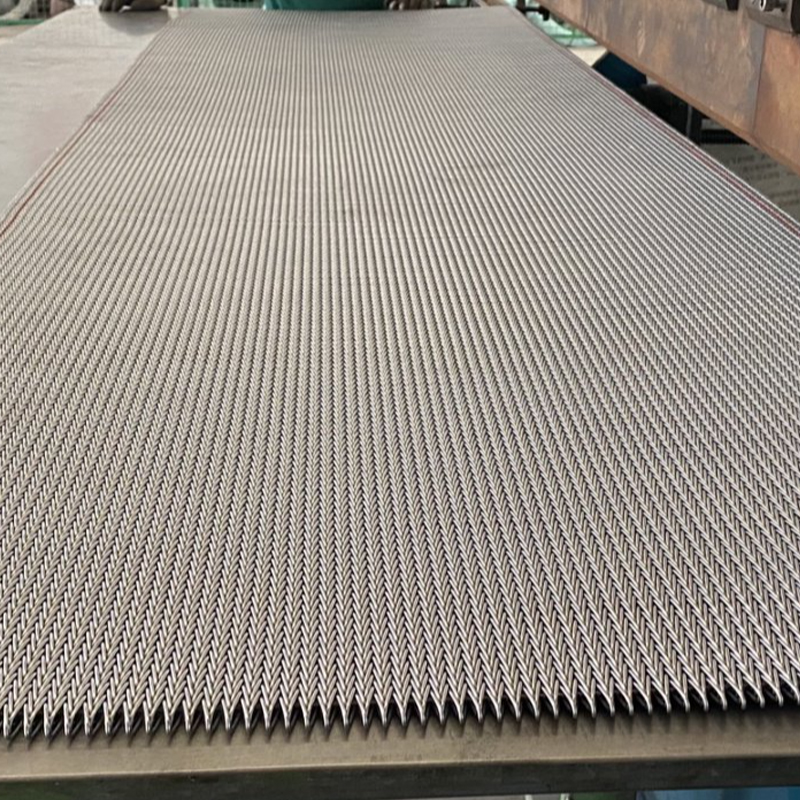 卸売ベアリング焼入れ炉メッシュベルトサプライヤー、工場 - 揚州Yafe 揚州雅飛機械製造有限公司は、中国の卸売ベアリング焼入れ炉メッシュ ベルト サプライヤーと工場です。詳細:... 製品を見る→
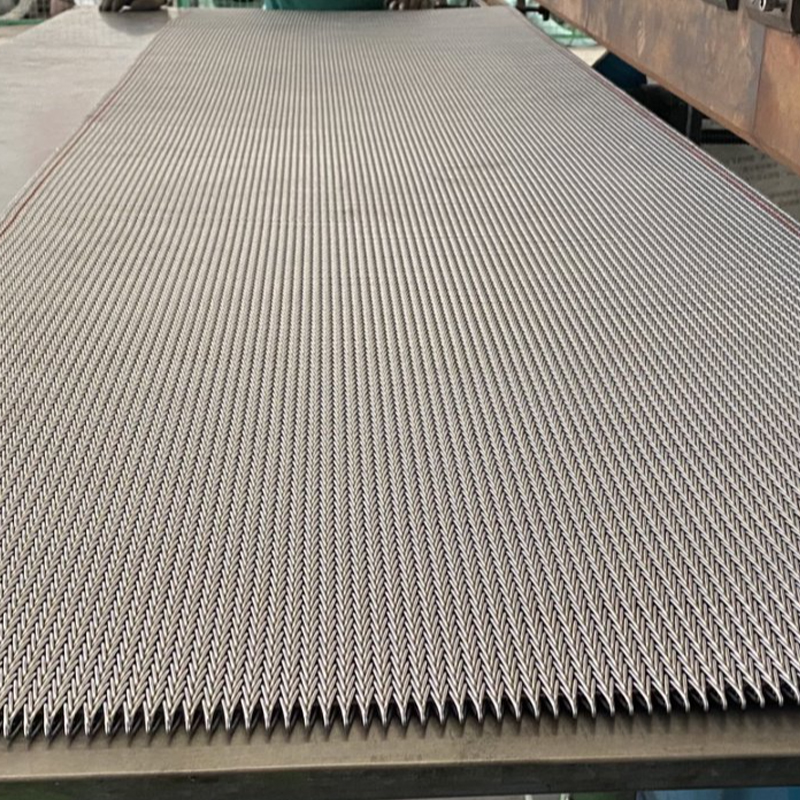 卸売ファスナー焼入れ炉メッシュ ベルト サプライヤー、工場 - 揚州 Yaf 揚州雅飛機械製造有限公司は、中国の卸売ファスナー焼入れ炉メッシュ ベルト サプライヤーと工場です。詳細: 製品を見る→
ベルトの構造がさまざまな熱プロセスにどのように対応するかについてのより広い視野については、当社の 熱処理アプリケーションの概要 、主な炉のタイプとそのベルト要件を比較します。
ほとんどのメッシュ ベルトの故障は、いくつかの認識可能なパターンに従います。パターンを早期に特定することで、ベルトの欠陥と動作上の問題を区別し、交換用ベルトで同じ故障が繰り返されるのを防ぎます。
| 故障モード | 代表的な原因 | 実践的な予防 |
|---|---|---|
| エッジの亀裂またはスパイラルの破損 | 熱疲労とトラッキングのミスアライメントの組み合わせ | 毎週追跡を確認してください。強化されたエッジデザインを使用 |
| ベルトの伸びと伸び | 持続的な高温での過負荷またはクリープ | 負荷密度を減らします。高合金ワイヤーを選択する |
| メッシュが破片やスケールでブロックされている | サイクル中に溜まる部品の破片と酸化スケール | 定期的な清掃のスケジュールを設定します。パーツがウェッジしている場合はメッシュの開口部を調整します |
| トラッキングの問題とエッジの摩耗 | ドライブドラムの位置ずれや張力のむら | ドラム、クラウンローラー、巻取張力を毎月検査します。 |
ベルトに進行するエッジ亀裂が見られる場合、完全に破損する前にベルトを交換する方が、通常、炉の内部や焼き入れ中の部品を修理するよりも安価です。失敗パターンも記録します。同じ場所でベルトが 2 回故障したということは、ベルトだけではなく、炉の位置合わせや負荷パターンについて何かを物語っていることになります。
定期検査はすぐに元が取れます。毎週ベルト表面を目視検査すると、局所的な問題であるにもかかわらず、ワイヤーの断線やスパイラルの変形が見つかります。ドラムのアライメント、巻き取り張力、ベルトのトラッキングを毎月チェックすることで、エッジ疲労につながる機械的問題を発見します。重油残留物や炭素堆積物を残す焼入れプロセスの後、定期的なバーンオフまたは洗浄サイクルによりメッシュを開いた状態に保ち、一貫した焼入れ剤の流れを維持します。
張力調整、トラッキング修正、炉ドライブからの異常なノイズの簡単な記録を保管します。これらの観察は、ラインを停止する前に問題が発生していることを示しています。取り付けまたは大規模な修理の後は、通常の出力を再開する前に、ベルトに負荷をかけてフルシフトを実行してください。これは、ほとんどの早期故障は、張力とトラッキングがまだ安定していない操作の最初の数時間に発生するためです。決定要因を重要度の順にランク付けした段階的なチェックリストについては、ガイドを参照してください。 適切な熱処理メッシュベルトの選び方 .
実際には、何年もトラブルなく稼働するベルトは、実際の部品重量、実際の温度、実際の焼入れ挙動など、実際のプロセスに適合したものです。サイクルを定義し、負荷を測定し、その数値をメッシュ ベルトのサプライヤーに渡します。これらの詳細の確認に費やす時間が短いため、生産週の途中で緊急に交換するよりもコストがはるかに低くなります。
真空ろう付けと連続ベルトろう付けという 2 つの炉技術が工業用ろう付けを支配しています。連続ベルト炉では、メッシュベルトは単なる搬送装置ではありません。これは、すべてのアセンブリを必要な時...
READ MOREメタルメッシュベルトは、通常の摩耗よりもプロセスとの不一致により故障することが多くなります。連続炉では、ベルトは温度曲線に耐え、部品を搬送し、数百時間の稼働時間にわたってその形状を維持する...
READ MORE高強度搬送シナリオにおけるコアコンポーネントを対象とした技術革新は、業界内で幅広い注目を集めています。独自の一方向ループエッジメッシュベルトU字補強技術を正式リリースしました。この技術は、...
READ MOREメッシュベルトが片側にずれ、エッジワイヤーが切れ、ベルト上でグループ化されているステンレス鋼部品の位置が揃っていないため、連続ろう付けラインが停止します。これはメンテナンス チームにとって...
READ MOREA 焼結炉メッシュベルト 耐熱合金またはセラミック被覆ワイヤーで作られた連続コンベア ベルトで、部品や材料を高温焼結ゾーンを通過して輸送するように設計されています。 800...
READ MORE今すぐ無料相談を受ける
カスタマイズされたソリューションを入手
同社は価値を創造するというコンセプトを堅持しています。 お客様と社会の繁栄を目指し、信頼されるメッシュベルトブランドの構築を目指し、 100年続くYafeiブランドを確立。
連絡先情報

中国江蘇省揚州市江都区夷陵工業団地

+86 13852191798
製品カテゴリ
クイックリンク
モバイル

